Введение
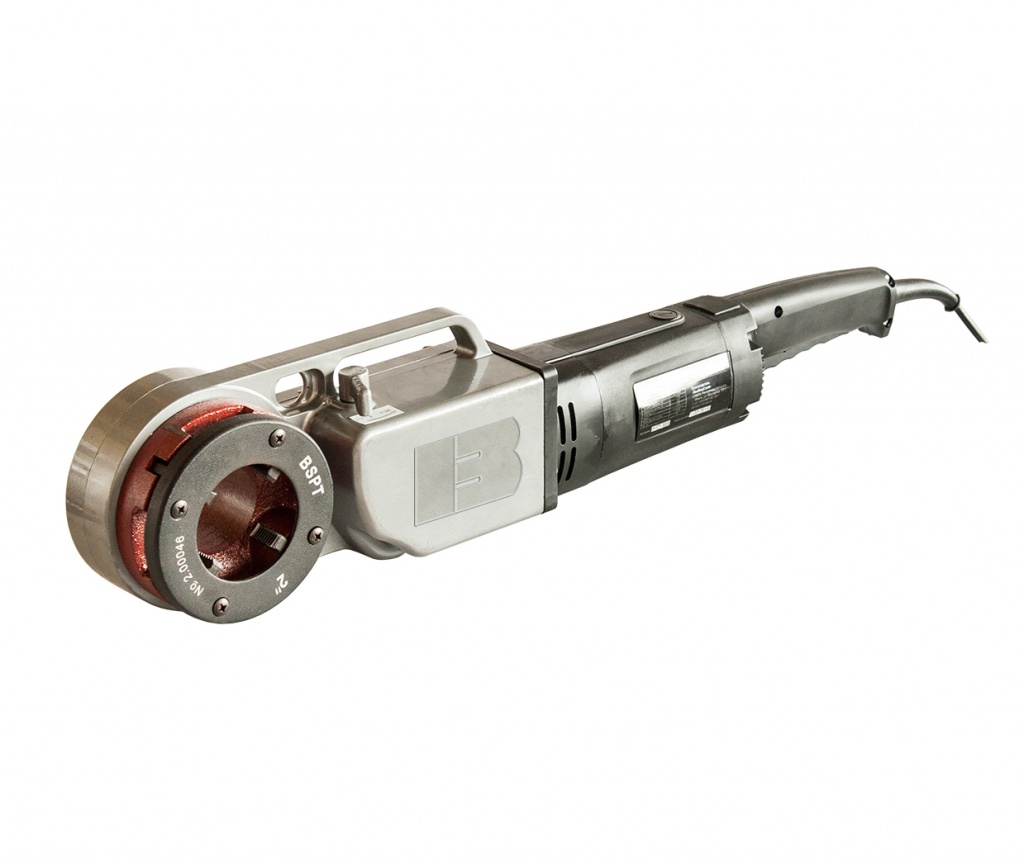 При монтаже водопроводных, отопительных и других инженерных систем часто требуется подготовить стальные трубы для резьбового соединения. Для этого используют специальный инструмент, который формирует наружные витки на конце заготовки. Одно из распространенных решений — клупп для нарезания резьбы. С его помощью можно подготовить трубу для установки муфты, фитинга, крана или другого элемента трубопровода.
Клупп представляет собой резьбонарезное приспособление со сменными режущими элементами. Во время работы они снимают тонкий слой металла и формируют резьбу заданного профиля. В отличие от универсальных слесарных инструментов, трубные модели рассчитаны на обработку наружной поверхности труб. Это позволяет получать соединения с нужным шагом и геометрией при условии правильного подбора оснастки.
Оборудование различается по конструкции, типу привода, рабочему диапазону и комплектации. Для разового ремонта обычно достаточно ручной модели. При регулярном монтаже трубопроводов удобнее использовать электрический вариант: он ускоряет обработку и снижает физическую нагрузку на специалиста. В обоих случаях важно учитывать диаметр заготовки, стандарт резьбы, материал трубы и доступность места для работы.
Чтобы выбрать подходящее устройство, необходимо понимать, чем отличаются ручные и электрические модели, из каких элементов они состоят и как правильно выполнять нарезание. Не менее важны правила ухода: своевременная очистка, применение смазки и замена изношенных резцов помогают сохранить точность обработки и продлить срок службы оборудования.
Виды клуппов для нарезания резьбы: ручные, электрические и их особенности
Для монтажных и ремонтных задач применяют механические и электрические разновидности инструмента. Если нужно работать без подключения к сети, подойдет набор клуппов с трещоткой. Для регулярной обработки большого количества труб удобнее электрические устройства. Выбор зависит от объема работ, размеров заготовок и условий на объекте.
Ручные модели
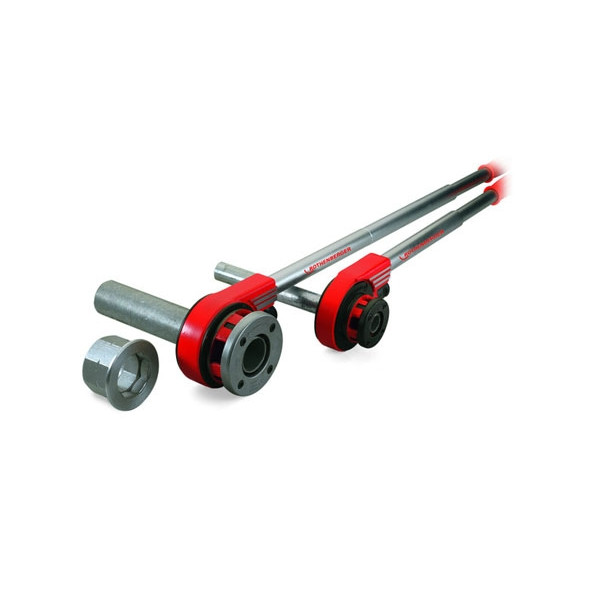
Ручной клупп состоит из держателя и режущей головки, которую вращают с помощью рукоятки или трещоточного механизма. Трещотка позволяет совершать рабочие движения в ограниченном пространстве, не проворачивая рукоятку на полный оборот. Это полезно при ремонте коммуникаций возле стен, в нишах и других труднодоступных местах.
В комплект могут входить головки для нескольких диаметров. Перед работой оператор выбирает подходящую оснастку, закрепляет трубу, наносит смазку и постепенно вращает инструмент. Ручная конструкция не требует электропитания, проста в обслуживании и обычно стоит дешевле электрических аналогов.
Главное ограничение такого решения — физическая нагрузка. При обработке труб большого диаметра или твердой стали требуется значительное усилие. Поэтому ручные модели чаще выбирают для бытового ремонта, небольших монтажных операций и периодического обслуживания систем.
Электрические модели
Электрический клупп оснащен двигателем, который приводит режущую головку в движение. Специалисту остается установить оснастку, зафиксировать оборудование и контролировать процесс. Такой привод ускоряет повторяющиеся операции и удобен при прокладке протяженных трубопроводов или выполнении профессионального монтажа.
В зависимости от конструкции устройство может иметь реверс, несколько скоростей, защиту от перегрузки и комплект сменных головок. Реверсивный режим облегчает снятие инструмента после обработки. Аккумуляторные модели полезны там, где нет постоянного доступа к электросети, однако при выборе нужно учитывать емкость батареи и продолжительность автономной работы.
Электрическое оборудование обычно производительнее, но тяжелее и дороже ручного. Оно требует соблюдения правил электробезопасности и регулярного обслуживания двигателя, кабеля, выключателя и вентиляционных отверстий.
Сравнение основных разновидностей
КритерийРучной клуппЭлектрический клупп ПриводМеханический, от усилия оператораЭлектрический или аккумуляторный Нагрузка на специалистаВыше, особенно на крупных диаметрахНиже, основное усилие создает двигатель ПроизводительностьПодходит для небольшого объемаУдобен для регулярных операций МобильностьНе зависит от источника питанияЗависит от питания и массы устройства СтоимостьКак правило, нижеКак правило, выше
Перед покупкой любого варианта стоит проверить доступность сменных головок и резцов. Даже надежная модель нуждается в замене изнашиваемых деталей. Если оснастку трудно найти, обслуживание может оказаться дорогим и неудобным. Для периодического использования обычно достаточно ручного приспособления, а при большом объеме операций рациональнее рассмотреть электрический привод.
Как выбрать клупп для стальных труб с учетом диаметра и типа резьбы
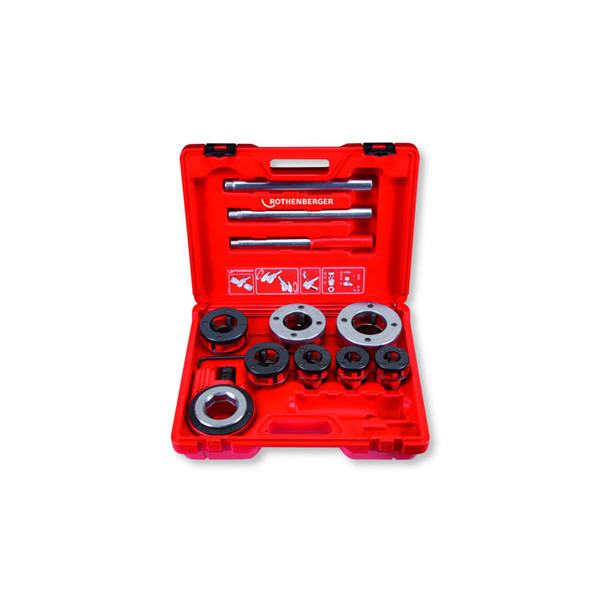 Главное условие правильного выбора — соответствие инструмента параметрам трубы и будущего соединения. Головка неподходящего размера или стандарта не сформирует корректный профиль. В результате фитинг может не накручиваться, соединение окажется негерметичным, а заготовку придется переделывать.
Диаметр трубы и рабочий диапазон
Сначала определяют размеры труб, которые предстоит обрабатывать. Для каждого типоразмера нужна соответствующая режущая головка. В сантехнических системах часто используют дюймовые обозначения, например 1/2, 3/4 или 1 дюйм. При этом условный проход не равен фактическому наружному диаметру трубы, поэтому подбирать оснастку только по измерению линейкой нельзя. Следует сверяться с таблицами стандартов и маркировкой производителя.
Если предстоит работать с несколькими типоразмерами, удобно приобрести комплект со сменными головками. Перед покупкой проверьте, какие диаметры входят в набор, можно ли докупить дополнительные насадки и совместимы ли они с выбранным держателем или приводом. Не следует считать, что головки разных производителей подходят друг к другу: совместимость должна быть прямо указана в документации.
Стандарт и профиль резьбы
Для трубных соединений применяют разные стандарты. Наиболее распространены цилиндрические и конические профили. Цилиндрическая резьба сохраняет одинаковый диаметр по длине участка, а коническая постепенно сужается. Особенности соединения влияют на способ уплотнения и совместимость с фитингами.
Например, обозначение BSPT относится к британской трубной конической резьбе. Ее нельзя автоматически заменять внешне похожими стандартами: у них могут отличаться угол профиля, шаг и другие параметры. Перед обработкой нужно выяснить, какой стандарт предусмотрен проектом или ответной деталью, а затем выбрать соответствующую головку.
Материал и состояние заготовки
Большинство трубных клуппов используют для стальных заготовок, но твердость и состав металла могут различаться. Чем прочнее материал, тем выше нагрузка на режущие кромки. Следует убедиться, что производитель допускает работу с конкретным типом стали. Для обработки нержавеющих и других трудных материалов могут потребоваться специальные резцы и смазочные составы.
Перед нарезанием осматривают трубу. Сильная коррозия, деформация, трещины и неровный торец ухудшают качество соединения. Рабочий участок очищают, а при необходимости торец выравнивают. Если стенка трубы сильно повреждена или истончена, нарезание резьбы может быть небезопасным: такую заготовку лучше заменить.
Комплектация и параметры привода
В комплект могут входить головки разных размеров, держатель, трещотка, удлинитель, кейс и вспомогательные принадлежности. Для ручной модели важны прочность рукоятки и надежность механизма переключения. Для электрической — мощность двигателя, допустимая продолжительность работы, скорость вращения, реверс и защита от перегрузки. У аккумуляторного инструмента дополнительно оценивают емкость батареи и время зарядки.
Не стоит выбирать оборудование только по цене или максимальному числу насадок. Важнее, чтобы рабочий диапазон соответствовал реальным задачам, а расходные элементы можно было приобрести отдельно. Для домашнего ремонта обычно достаточно базовой комплектации. Профессиональному монтажнику полезнее модель, рассчитанная на регулярную нагрузку и имеющая доступные запасные части.
Основные характеристики клуппа: плашки, держатель, привод и материал изготовления
Чтобы оценить качество оборудования, полезно разобраться в устройстве его основных узлов. На результат влияют режущие элементы, держатель, привод и прочность корпуса. Каждый компонент отвечает за свою часть работы, поэтому при выборе важно рассматривать их в комплексе, а не ориентироваться только на известность марки или стоимость.
Плашки и режущие головки
Плашки непосредственно формируют витки на наружной поверхности трубы. Они снимают тонкий слой металла и задают профиль резьбы. В современных моделях часто используют сменные головки, рассчитанные на определенный диаметр и стандарт. Это позволяет менять оснастку без покупки нового инструмента.
При осмотре обращают внимание на материал, точность изготовления и состояние режущих кромок. Качественные резцы должны быть твердыми, ровными и без сколов. Затупившаяся или поврежденная оснастка оставляет заусенцы, формирует неровные витки и увеличивает нагрузку на привод. Если отдельные резцы заменяются, уточните их доступность и порядок установки.
Держатель и фиксация головки
Держатель соединяет режущую головку с рукояткой или приводом и передает вращательное усилие. Он должен надежно удерживать оснастку и сохранять ее положение относительно оси трубы. Люфт, деформация или слабая фиксация могут привести к перекосу и испортить первые витки.
В ручных моделях держатель обычно работает вместе с рукояткой или трещоткой. Удобная форма рукоятки помогает контролировать движение и распределять усилие. Удлинители могут облегчить доступ к трубам, расположенным возле стен или в нишах, но использовать следует только совместимые элементы, рекомендованные производителем.
Тип привода
Механический привод подходит для небольшого объема работ и ситуаций, когда важна независимость от электросети. Электрический двигатель обеспечивает вращение головки и снижает нагрузку на оператора. При выборе электрической модели учитывают мощность, скорость, реверс, защиту от перегрева и допустимый режим работы. Для аккумуляторных устройств важны емкость батареи и наличие сменного аккумулятора.
Производительность не должна быть единственным критерием. Слишком мощное оборудование может оказаться неоправданным для редких бытовых операций, а слабая модель не справится с постоянной нагрузкой. Подбирайте привод с учетом размеров труб, частоты применения и рекомендаций изготовителя.
Корпус и качество изготовления
Корпус и соединительные узлы испытывают механические нагрузки, поэтому должны быть прочными и устойчивыми к деформации. При осмотре проверяют качество сборки, отсутствие трещин, надежность креплений и плавность работы подвижных частей. У электрических устройств дополнительно осматривают кабель, выключатель, корпус двигателя и вентиляционные отверстия.
Обслуживание также влияет на срок службы. После работы удаляют стружку и остатки смазки, проверяют режущие элементы и хранят оснастку в сухом месте. Подвижные узлы обслуживают по инструкции. Такой уход помогает сохранить точность и избежать преждевременного износа.
Как правильно нарезать резьбу на стальной трубе с помощью клуппа
Даже подходящее оборудование не обеспечит качественного соединения без правильной подготовки и соблюдения технологии. Важно надежно закрепить трубу, установить головку без перекоса и использовать смазку. Работа состоит из нескольких этапов, каждый из которых влияет на точность готовой резьбы.
Подготовка трубы
Сначала определяют длину участка, на котором нужно сформировать витки. Поверхность очищают от грязи, ржавчины, старой краски и остатков уплотнителей. Торец должен быть ровным: неровный срез затрудняет заход головки и может привести к перекосу. При необходимости край аккуратно выравнивают подходящим инструментом.
Заготовку надежно фиксируют в трубных тисках или другом приспособлении. Она не должна проворачиваться под нагрузкой. Перед началом работы проверяют, что головка соответствует диаметру и стандарту резьбы, а режущие кромки не имеют сколов и сильного износа.
Установка головки и смазка
На рабочую поверхность наносят специальную резьбонарезную смазку. Она уменьшает трение, отводит тепло и помогает удалять стружку. Использовать случайные составы вместо рекомендованных производителем не следует: они могут не обеспечивать нужной защиты режущих элементов.
Головку устанавливают соосно трубе. На первых оборотах особенно важно следить, чтобы инструмент заходил ровно. При использовании ручной модели рукоятку располагают так, чтобы оператор мог контролировать усилие. Электрическое оборудование устанавливают и подключают в соответствии с инструкцией, проверив фиксацию всех элементов.
Процесс нарезания
Вращение начинают плавно, без рывков и чрезмерного давления. После формирования первых витков продолжают обработку равномерно, периодически добавляя смазку и удаляя стружку безопасным способом. Если сопротивление резко возросло, работу останавливают и проверяют положение головки, состояние резцов и чистоту рабочей зоны. Нельзя пытаться преодолеть заклинивание увеличением усилия.
- Начальный заход. Установить головку по оси трубы и сформировать первые витки без перекоса.
- Основная обработка. Вращать инструмент равномерно, поддерживая достаточное количество смазки.
- Контроль процесса. Следить за ходом головки, удалять стружку после остановки и проверять отсутствие заклинивания.
- Завершение. После получения нужной длины прекратить вращение и аккуратно снять головку в соответствии с инструкцией.
У электрических моделей нельзя касаться вращающихся частей или пытаться остановить привод рукой. Перед заменой головки и обслуживанием оборудование отключают от питания. При ручной работе также важно не располагать пальцы возле режущих кромок.
Проверка готового соединения
После обработки трубу очищают от стружки и остатков смазки. Витки осматривают: профиль должен быть равномерным, без сорванных участков, крупных заусенцев и заметных повреждений. Совместимость проверяют подходящим фитингом или калибром. Деталь должна навинчиваться без чрезмерного усилия и перекоса.
Если соединение заклинивает, имеет заметный люфт или не обеспечивает герметичность, нельзя исправлять проблему силовым затягиванием. Следует проверить стандарт, шаг, диаметр и качество нарезки. При серьезном дефекте может потребоваться повторная подготовка участка или замена трубы.
Безопасность
При работе используют защитные очки и подходящие средства защиты рук. Одежда не должна иметь свободных деталей, которые могут попасть во вращающийся механизм. Стружку удаляют только после остановки инструмента, а электрическое оборудование отключают перед сменой оснастки. Труба должна быть надежно закреплена, а рабочее место — хорошо освещено и свободно от посторонних предметов.
Частые ошибки при выборе и эксплуатации клуппа: как продлить срок службы инструмента
 Оборудование может быстро износиться даже при умеренной нагрузке, если неправильно подобрать оснастку или нарушать правила эксплуатации. Часто проблемы начинаются еще при покупке: не учитывают диаметр труб, стандарт резьбы и предполагаемую интенсивность работы. В процессе обработки к поломкам приводят недостаток смазки, перекос головки и попытки преодолеть сопротивление чрезмерным усилием.
Ошибки при выборе
Одна из распространенных ошибок — покупка модели, не соответствующей задачам. Компактный ручной инструмент может быть неудобен при регулярной обработке труб большого диаметра. Мощное электрическое оборудование, напротив, не всегда оправдано для нескольких операций в год.
Перед покупкой следует проверить рабочий диапазон, совместимость головок, стандарт резьбы и доступность запасных деталей. Не стоит ориентироваться только на количество насадок в комплекте: важнее, чтобы они подходили к нужным трубам и были совместимы с корпусом. Также необходимо учитывать материал заготовок и допустимый режим нагрузки.
- Неверный стандарт. Похожая на вид резьба может иметь другой шаг или профиль и не подойти к фитингу.
- Неподходящий диаметр. Оснастка должна соответствовать размеру трубы, а не приблизительно совпадать с ним.
- Экономия на резцах. Некачественные плашки быстрее теряют остроту и ухудшают обработку.
- Игнорирование режима работы. Бытовая модель может не выдержать постоянной профессиональной нагрузки.
- Неполная комплектация. Отсутствие нужного держателя или головки приводит к дополнительным расходам.
Нарушение технологии
Если труба плохо закреплена, она может смещаться или вращаться вместе с головкой. Это приводит к перекосу и неровному профилю. Аналогичный результат возникает, если режущая головка изначально установлена не по оси. Поэтому перед запуском нужно проверить устойчивость заготовки и положение инструмента.
Не следует продолжать работу при резком увеличении сопротивления. Причиной могут быть затупившиеся резцы, недостаток смазки, загрязнение или неподходящая оснастка. Остановите обработку, устраните причину и только после проверки продолжайте работу. Чрезмерное усилие увеличивает риск поломки инструмента и повреждения трубы.
Недостаток смазки и ухода
При нарезании металл нагревается, а режущие кромки испытывают трение. Специальная смазка снижает нагрузку, облегчает выход стружки и помогает сохранить остроту плашек. Ее нужно наносить в соответствии с рекомендациями изготовителя и обновлять по мере необходимости. Работа без смазки ускоряет износ оснастки и может ухудшить качество витков.
После каждой операции головку очищают от стружки и загрязнений. Периодически проверяют режущие кромки, фиксаторы, держатель, рукоятку и подвижные соединения. У электрических моделей дополнительно осматривают двигатель, кабель, выключатель и вентиляционные отверстия. Поврежденное оборудование нельзя использовать до устранения неисправности.
Правила продления срока службы
- Использовать головки и резцы, предназначенные для конкретной модели, диаметра и стандарта.
- Надежно закреплять трубу и устанавливать инструмент без перекоса.
- Применять подходящую смазку и не допускать сухой обработки.
- Не превышать допустимую нагрузку и останавливать работу при заклинивании.
- Очищать оснастку после каждого применения и своевременно менять изношенные детали.
- Хранить оборудование в сухом месте, защищая его от коррозии, влаги и ударов.
- Обслуживать электрические и аккумуляторные узлы в соответствии с инструкцией производителя.
Соблюдение этих правил помогает поддерживать точность обработки и уменьшает вероятность внепланового ремонта. Если обнаружены трещины, деформация корпуса, повреждение кабеля или неисправность привода, эксплуатацию прекращают. Сложный ремонт лучше поручить сервисному специалисту, особенно если речь идет об электрическом оборудовании.
Заключение
Клупп — практичное решение для формирования наружной резьбы на стальных трубах при монтаже водопроводных, отопительных и других инженерных систем. Он позволяет подготовить заготовку для соединения с фитингами и муфтами, но качество результата зависит от правильного выбора оснастки и соблюдения технологии.
Для разовых операций и небольшого ремонта обычно достаточно ручной модели. Она не зависит от электропитания, проста в обслуживании и удобна в ограниченном пространстве. При регулярной обработке труб и большом объеме монтажных работ рациональнее использовать электрический вариант: он ускоряет процесс и снижает физическую нагрузку. При этом важно учитывать мощность привода, допустимый режим работы и возможность приобрести сменные головки.
Перед покупкой полезно проверить основные параметры:
- Диапазон диаметров: оснастка должна соответствовать размерам труб, с которыми предстоит работать.
- Стандарт резьбы: профиль и шаг должны совпадать с требованиями проекта и ответных деталей.
- Качество плашек: режущие элементы должны быть прочными, правильно заточенными и доступными для замены.
- Конструкция держателя: надежная фиксация снижает риск перекоса во время обработки.
- Тип привода: механический подходит для небольших задач, электрический — для регулярной работы.
- Комплектация и сервис: стоит заранее выяснить наличие нужных головок, запасных частей и гарантийной поддержки.
Выбор можно соотнести с условиями эксплуатации:
ЗадачаПодходящий вариантПреимущество Бытовой ремонт и редкие операцииРучной клуппПростота и доступность Работа в тесном пространствеКомпактная ручная модель с трещоткойМаневренность и независимость от сети Регулярная обработка трубЭлектрический клуппСкорость и меньшая нагрузка на оператора Профессиональный монтажЭлектрическая модель с набором сменных головокПроизводительность и широкий диапазон применения
Не менее важна правильная эксплуатация. Трубу нужно надежно закрепить, рабочую поверхность очистить, а головку установить соосно заготовке. Во время нарезания применяют специальную смазку, контролируют нагрузку и не пытаются преодолеть заклинивание силой. После завершения операции инструмент очищают, проверяют состояние резцов и убирают на хранение в сухое место.
При выборе бренда стоит оценивать не только репутацию производителя, но и соответствие конкретной модели поставленным задачам. Например, оборудование REMS, включая серию SUPERTRONIC 2000, относится к профессиональным решениям с электрическим приводом. Однако характеристики, комплектацию и совместимость оснастки необходимо проверять по документации конкретной модели.
Грамотно подобранный клупп помогает получать аккуратные резьбовые соединения и выполнять монтажные работы без лишних затрат времени. Если учитывать диаметр трубы, стандарт резьбы, тип привода и доступность расходных элементов, можно выбрать оборудование, которое будет соответствовать условиям эксплуатации и долго сохранять рабочие характеристики.